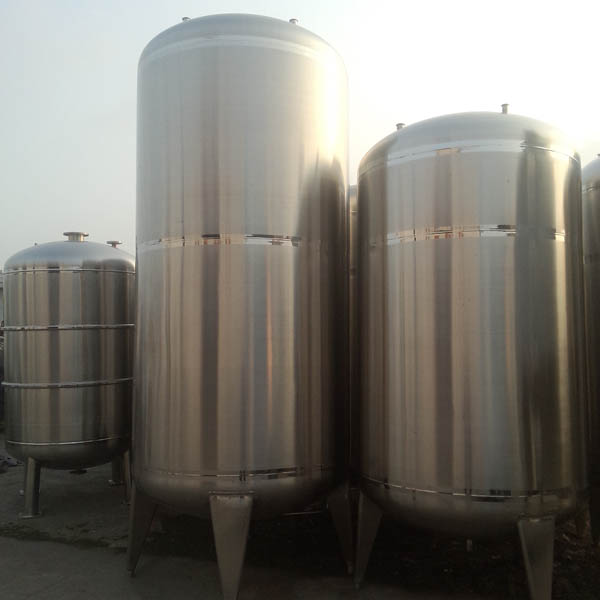
封头成型与焊接工艺
封头是承压水箱两端的封闭部件,其成型质量和焊接质量直接影响罐体的承压强度和密封性。封头成型工艺不当会导致壁厚不均、褶皱、裂纹,焊接不当会导致环缝渗漏。本文详解封头成型与焊接工艺。 一、封头形式选择(回顾) 承压水箱采用标准椭圆封头(2:1 EHA),长短轴比2:1,受力均匀、深度适中、材料利用率高。碟形封头(THA)受力略差但深度浅,平底封头严禁用于承压水箱。 二、封头下料 三、封头成型工艺 1. 冲压成型(小直径,≤1200mm): 2. 旋压成型(大直径,>1200mm): 3. 分瓣成型(超大直径,>3000mm): 四、成型后处理 五、封头与筒体焊接 封头直边段与筒体环缝焊…