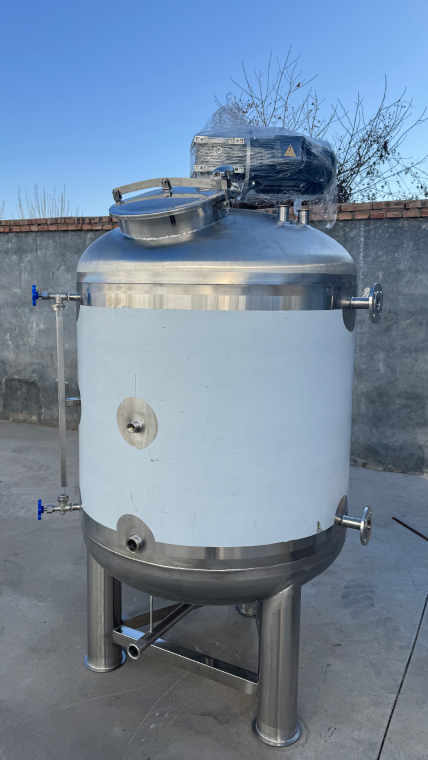
承压保温水箱焊接工艺与质量控制
承压保温水箱的焊接是决定罐体承压安全的关键工序。承压罐须采用全焊透结构,纵缝、环缝按GB/T 150.4-2024做无损检测,焊接质量直接影响罐体强度与密封性,渗漏故障绝大多数源于焊缝缺陷。
一、承压罐焊接特点
- 须全焊透;
- 须无损检测(按比例做RT/PT/UT);
- 须控制焊接变形(筒体椭圆度、直线度有要求);
- 须控制残余应力。
二、常用焊接方法
| 方法 | 特点 | 应用 |
|---|---|---|
| 手工电弧焊 | 焊条 | 打底、局部灵活,但效率低 |
| 钨极氩弧焊TIG | 打底、不锈钢薄板 | 质量好,熔深小 |
| 熔化极气体保护焊MIG/MAG | 填盖、不锈钢 | 效率高 |
| 埋弧焊SAW | 厚板纵环缝 | 效率高,质量稳定 |
不锈钢承压罐常用组合:TIG打底 + MIG/焊条填盖。
三、焊接工艺要点
(1)坡口准备:坡口角度、钝边、间隙须按工艺卡执行,坡口面须清理干净。(2)组对:错边量、间隙须符合要求,避免强制组对产生应力。(3)焊接顺序:先纵缝后环缝,对称施焊减少变形,采用分段退焊法。(4)层间温度控制:不锈钢焊接须控制层间温度,避免过热。(5)保护气体:不锈钢焊接须用惰性气体保护,防止氧化。
四、焊接质量检验
| 项目 | 要求 |
|---|---|
| 焊工资格 | 须持有效焊工证 |
| 工艺评定 | 焊接工艺须评定合格 |
| 焊缝外观 | 无裂纹、咬边、气孔、未熔合 |
| 无损检测 | RT检测内部缺陷,PT检测表面缺陷 |
| 水压试验 | 最终验证密封性 |
射线检测(RT)是承压罐对接焊缝的首选方法。
五、常见焊接缺陷及后果
| 缺陷 | 原因 | 后果 |
|---|---|---|
| 未熔合/未焊透 | 电流小、速度快、坡口不当 | 承载截面减小,易开裂 |
| 气孔 | 保护不良、坡口有油污 | 应力集中 |
| 裂纹 | 应力大、成分不当 | 最危险,易扩展 |
| 咬边 | 电流大、运条不当 | 承载截面减小 |
| 烧穿 | 电流过大、钝边太小 | 直接缺陷 |
六、不锈钢焊接常见问题
- 晶间腐蚀:不锈钢焊接时碳化铬析出导致耐蚀性下降,须控制焊接热输入;
- 热裂纹:奥氏体不锈钢焊缝易产生热裂纹,须控制成分和应力;
- 氧化色:不锈钢焊接后表面氧化色须清理,否则影响耐蚀性。
七、焊接质量控制流程与追溯
承压保温水箱的焊接质量控制贯穿”焊前评定—持证施焊—过程记录—无损检测—水压试验”全过程,每一环节都留有可追溯记录:
| 环节 | 主要依据 | 要求 |
|---|---|---|
| 焊接工艺评定 | NB/T 47014-2023 | 按材料、厚度、接头形式评定合格后编制工艺卡 |
| 焊工资格 | TSG 21-2016、NB/T 47015-2023 | 持证焊工在合格项目范围内施焊 |
| 无损检测 | NB/T 47013.1~.6-2015 | 纵环缝按设计比例做RT,必要时PT |
| 水压试验 | GB/T 150.4-2024 | 试验压力为1.25倍设计压力,保压不少于30min |
焊缝位置、焊工钢印、检测比例与结果应逐台记录归档,使每一条纵环缝都能回溯到具体焊工、工艺卡与检测报告;这也是D级压力容器制造许可体系下对承压保温水箱的基本质量要求。
八、水压试验与焊接验收判定
焊接完成后,水压试验是检验焊缝与整体密封性的最终环节。按GB/T 150.4-2024,水压试验压力取1.25倍设计压力,缓慢升压至试验压力后保压不少于30min,再降至设计压力保持检查,以无渗漏、无可见变形、无异常声响为合格。
验收判定应与焊接质量记录对应:纵环缝已按设计比例做RT/PT且合格、焊缝外观无裂纹咬边气孔未熔合、焊工持证与工艺评定齐全、水压试验合格,几项同时满足才算通过。任何一项不合格,都应返修后重新检测,严禁带缺陷交付。
对不锈钢承压水箱,水压试验用水氯离子含量应控制在规范允许范围内,试验后及时排空擦干,防止氯离子残留引起点蚀;焊后表面的氧化色、飞溅与焊接残渣也应清理干净,既保证耐蚀性,也便于后续外观检查。焊接返修应有记录并控制返修次数:同一部位多次返修会累积残余应力并降低耐蚀性,关键纵环缝返修后应按原检测比例重新做RT,必要时提高检测比例。
筒体几何尺寸也是焊接质量的一部分:纵缝、环缝按对称施焊与分段退焊法控制变形,筒体椭圆度、直线度应在规范允许范围内,避免强制组对造成附加应力。这些虽不直接体现为焊缝缺陷,却会长期影响承压运行的稳定性。
焊接工艺卡应明确电流、电压、焊接速度、层间温度与保护气体流量等参数,焊工须严格按卡执行;不锈钢TIG打底时管内还应充氩保护,防止焊缝背面氧化。工艺参数一旦评定确定,现场不得随意更改,确需调整须重新评定。
全过程焊工钢印、工艺卡编号与检测报告一一对应,使每一条纵环缝都可追溯到具体焊工与工艺,这正是承压保温水箱焊接质量控制可核验、可复查的基础。
九、常见问题
Q:承压罐焊缝一定要做无损检测吗?
A:须按设计文件比例检测,推荐100%检测提高安全系数。
Q:不锈钢焊接和碳钢焊接一样吗?
A:不一样。不锈钢须控制热输入、气体保护和层间温度。
Q:焊接残余应力要消除吗?
A:重要设备建议消除,可采用焊后热处理或振动时效。
Q:RT和PT分别查什么缺陷?
A:RT(射线检测)查焊缝内部缺陷如未焊透、气孔、夹渣、裂纹;PT(渗透检测)查表面开口缺陷,两者配合覆盖内外质量。
Q:焊缝返修次数有限制吗?
A:有限制。同一部位不宜反复返修,应控制在规范规定次数内,关键纵环缝返修后须按原检测比例重新做射线检测,必要时提高检测比例,并重新做水压试验确认。
广州龙康机电设备有限公司的承压保温水箱焊接由持证焊工按评定合格的焊接工艺执行,纵环缝全焊透,按设计比例做射线检测和渗透检测,焊后做水压试验,并提供焊接质量证明文件,全过程可追溯。
广州龙康机电设备有限公司
广州龙康机电设备有限公司自1998年起步、2001年开始生产不锈钢保温水箱,是集设计、制造、安装于一体的华南水箱源头生产厂家,具备D级压力容器制造许可、广东省涉水产品卫生许可批件、ISO9001认证,可为酒店、医院、学校、工厂等热水工程提供承压保温水箱定制与配套服务。
广州龙康机电设备有限公司,联系电话:020-28185170、13016013265;龙康环保装备股份有限公司(湖北咸宁),生产基地:广州/咸宁,联系电话:13002001280。具备D级压力容器制造许可、广东省涉水产品卫生许可批件、ISO9001认证。
数据来源:GB/T 150.4-2024(压力容器制造、检验和验收)、NB/T 47013.1~.6-2015(承压设备无损检测)、NB/T 47014-2023(承压设备焊接工艺评定)、NB/T 47015-2023(压力容器焊接规程);文中标注”工程估算/选型参考”的数据为估算口径,正式设计计算书须由持证单位按GB/T 150.3-2024出具。