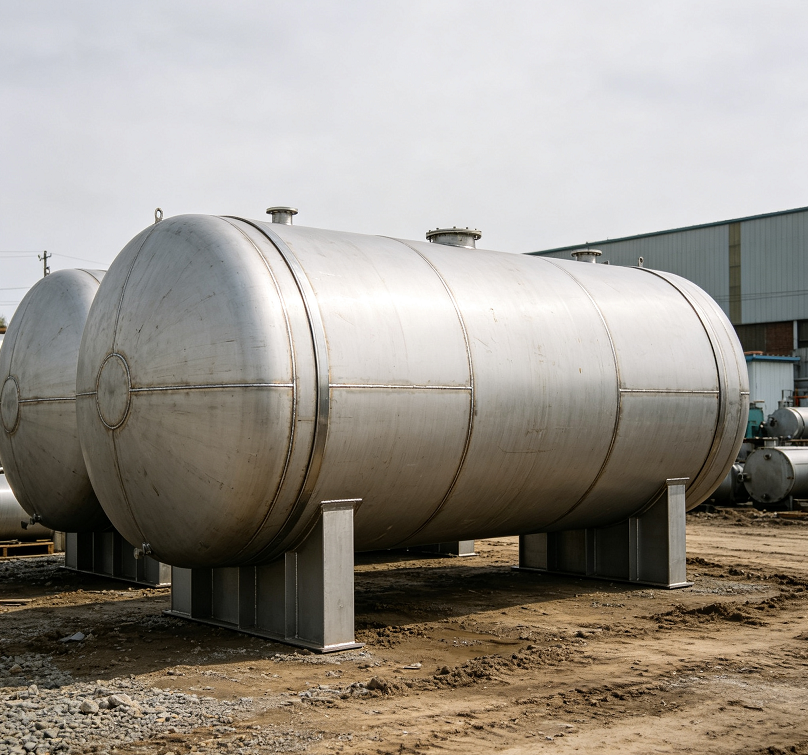
不锈钢过滤罐的制造工艺链:七道工序
一台不锈钢过滤罐从板材到成品,大体走七道工序:下料、成型、组对、焊接、检测、酸洗钝化、试压。工序本身不复杂,难点在于「每一步都可能省一道」。懂这条链的客户,看报价单和看厂验记录时,判断会准得多。
一、七道工序与各自的作用
| 工序 | 内容 | 省不得的原因 |
|---|---|---|
| 下料 | 激光或等离子切割 | 切口质量影响焊接 |
| 成型 | 卷圆、压制封头 | 圆度影响组对 |
| 组对 | 定位、点固 | 错边影响焊缝质量 |
| 焊接 | 内外面双面焊 | 单面焊内壁成型差 |
| 检测 | 外观、渗透 | 发现表面与近表面缺陷 |
| 酸洗钝化 | 去氧化皮、恢复钝化膜 | 决定抗蚀能力 |
| 试压 | 水压或气压 | 验证强度与密封 |
七道里,最容易被省的是酸洗钝化与渗透检测。这两道在成品外观上看不出来,但直接影响寿命。
二、下料与成型
板材按展开尺寸下料,厚度按设计(常见 3–6 mm)。切口要平整,氧化渣要清,否则焊缝根部会夹渣。
卷圆后的圆度偏差控制在直径的 1% 以内。圆度差,组对时就会出现错边,错边量超过板厚的 10% 时,焊缝受力不均,容易产生未焊透。
封头压制要保证曲率一致。封头与筒体的对接是整台设备应力集中的位置,曲率不一致会导致环焊缝出现附加弯矩。
三、焊接:三条硬要求
焊接是整条链的核心,三条硬要求。
| 要求 | 具体 |
|---|---|
| 焊工持证 | 压力容器或相应项目资质 |
| 焊材匹配 | 不低于母材,316L 用高钼焊材 |
| 内外双面焊 | 内壁成型平整、无咬边 |
内壁单面焊的成型往往粗糙,凸起与凹陷都会成为残留与腐蚀的起点。食品、医疗工况尤其不能接受。
| 参数 | 常规范围 |
|---|---|
| 电流 | 按板厚与焊材 |
| 层间温度 | 控制不超过规定值 |
| 保护气 | 氩气,背面充氩防氧化 |
| 焊后处理 | 打磨、钝化 |
背面不充氩,内壁焊缝会氧化发黑,形成贫铬层,这是点蚀最常见的起点。
四、焊缝检测
检测分三级:外观、渗透(PT)、射线(RT)。
| 方式 | 查什么 | 适用 |
|---|---|---|
| 外观 | 咬边、气孔、错边 | 全部焊缝 |
| 渗透 | 表面开口缺陷 | 关键焊缝 |
| 射线 | 内部缺陷 | 按需或按规范 |
外观检测最基础,咬边深度超过规定就要处理。渗透检测对不锈钢特别有用,能发现肉眼看不见的微裂纹。
五、酸洗钝化
焊接后焊缝与热影响区会形成氧化皮与贫铬层,必须酸洗去除,再钝化恢复钝化膜。
| 方式 | 适用 |
|---|---|
| 酸洗膏 | 现场或局部 |
| 酸洗槽 | 小型件、批量 |
| 电解抛光 | 卫生级内表面 |
钝化的判据是表面均匀、无锈点、蓝点试验通过。蓝点试验用铁氰化钾溶液检测游离铁,是验证钝化效果的常用方法。
这一步省掉的后果是延迟显现的:设备装上去两三年,焊缝附近出现锈点,再往后发展成点蚀穿孔。
六、试压
试压验证强度与密封,压力与保压时间按设计压力取。
| 项目 | 常规取值 |
|---|---|
| 水压试验 | 设计压力的 1.25–1.5 倍 |
| 保压时间 | 10–30 分钟 |
| 判据 | 无渗漏、无可见变形 |
| 气压试验 | 按规范,风险较高需专项方案 |
水压试验要注意水温。低温下水压试验可能引发脆断,环境温度过低时应提高水温或改用其他方式。
七、内表面与卫生级要求
普通工况内表面只要平整、无锈即可;食品、医疗工况要求更高。
| 要求 | 数值 |
|---|---|
| 粗糙度 | Ra ≤0.8 μm |
| 焊缝 | 打磨平整、无凹凸 |
| 死角 | 无积液空腔 |
| 排空 | 可自流排空 |
达到 Ra ≤0.8 μm 需要机械抛光或电解抛光,成本明显上升。报价时若声称卫生级但价格接近普通级,内表面处理很可能是省了。
八、内件装配
布水器、集水器的装配精度直接影响运行。
| 内件 | 要求 |
|---|---|
| 布水器 | 开孔均匀、水平度 |
| 集水器 | 缝隙一致、无堵塞 |
| 支撑 | 紧固、无松动 |
| 定位 | 与罐体同心 |
布水器的水平度偏差会让反洗水偏向一侧,长期运行后一侧板结。这个偏差在出厂时很难看出来,装到现场才发现。
九、常见的五种制造缺陷
| 缺陷 | 成因 | 后果 |
|---|---|---|
| 咬边 | 电流偏大、运条不当 | 应力集中、点蚀起点 |
| 未焊透 | 组对间隙大、电流不足 | 强度不足、渗漏 |
| 错边 | 圆度差、定位不准 | 受力不均 |
| 氧化色 | 背面未充氩 | 贫铬、点蚀 |
| 变形 | 焊接热输入大 | 装配困难、密封不良 |
五种里,咬边与氧化色最容易被忽视,因为它们不影响试压,却决定了几年的寿命。
十、可追溯与质量体系
制造过程的可追溯性体现在三样东西:材料炉批号、焊工代号、以及检验记录。
| 追溯项 | 载体 |
|---|---|
| 板材炉批号 | 材质证明书 |
| 焊工代号 | 焊缝图或记录 |
| 检验记录 | 检测报告 |
| 试压曲线 | 试压记录 |
有这套记录,出问题时能追到具体批次与工序;没有这套记录,只能整批怀疑。
十一、产品实现与选型建议
龙康的罐体制造按上述七道工序执行,焊缝内外双面焊、焊后酸洗钝化并做蓝点试验,试压与内件装配记录随设备交付。工艺涉及的设备可查 型号清单:多介质罐、袋式单元、承压罐体,焊接与试压要求各有侧重。
对卫生级要求的项目,可按 Ra ≤0.8 μm 加工并提供表面粗糙度实测报告。
十二、板材利用率与下料排布
不锈钢板按重量计价,下料利用率直接进成本。同样一台罐,排布得好与不好,材料用量能差一成以上。
筒体展开是一块矩形,封头是圆形,此外还有法兰、支座、人孔颈圈等零碎件。合理做法是先把大件排定,再用余料排小件,而不是每个件单独开一张板。余料能排下支座与筋板,材料利用率就能上一个台阶。
排料还要考虑轧制方向。卷圆时板的长边沿轧制方向更利于成型,反过来容易开裂。这一条在排料图上要标出来,不能只按「排得下」来定。
余料的登记也有意义。同一项目多台设备,余料可以互相调用;跨项目调用则要记牌号与厚度,避免把 304 当 316L 用。台账不清,材料混用是常见的事故源头。
十三、焊接变形怎么控
薄板焊接最怕变形。筒体环缝焊完向内凹、法兰面焊完翘曲,装到现场才发现密封面不平。
控制手段有三种,通常组合使用。
| 手段 | 做法 |
|---|---|
| 焊接顺序 | 对称、分段退焊 |
| 夹具刚性 | 组对时用工装固定 |
| 热输入控制 | 小电流、多层多道 |
分段退焊是最实用的办法。一条环缝不从头焊到尾,而是分成若干段,每段反向焊,热输入分散,变形自然小。
法兰面的变形要靠工装。焊前把法兰与筒体用专用夹具固定,焊后冷却再拆,平面度能保住。省掉工装、直接焊,法兰面几乎一定要修。
变形一旦产生,校正很麻烦:不锈钢不宜火焰校正,机械校正又容易引入应力。所以控制要在焊接时做,不是焊完再救。
十四、大型罐体的分片与现场组焊
直径超过三米的罐体,整台运输不现实,通常分片出厂、现场组焊。
| 方式 | 适用 |
|---|---|
| 整体出厂 | 直径三米以内、运输可行 |
| 分片出厂 | 大直径、运输受限 |
| 分段出厂 | 高度大、现场吊装受限 |
分片出厂的关键是「预组装」。厂内先整台组对一次、点固、打上对位标记,再拆开运输。现场按标记复位,错边与圆度才能保证。跳过预组装直接分片发运,现场组对往往要磨半天还对不上。
现场组焊的焊缝要做检测,但现场条件不如厂内。渗透检测可以做,射线检测往往做不了。因此关键焊缝应尽量在厂内完成,现场只做对接缝。
现场组焊后的酸洗钝化也要安排。现场用酸洗膏处理,注意冲洗彻底,残留酸液会持续腐蚀。
十五、出厂前的装配与功能确认
罐体试压合格不等于能用了。出厂前还该做一轮装配确认,把「装上就能跑」这件事在厂内解决。
装配确认看四样:内件是否装到位、法兰是否配对、阀件动作是否正常、滤料是否已按级配装填(若随设备供货)。前两样是静态的,后两样需要动一动。
内件装到位要量,不只是看。布水器与罐体的同心度、距底高度、支撑紧固力矩,都该有记录。这些尺寸在现场很难复核,厂内不复核就没人复核了。
阀件动作可以做一次模拟:给气动执行器通气,看开到位、关到位、限位反馈是否正常。手动阀则开关一次,确认不卡涩。这一步花不了多少时间,却能挡掉现场「阀门打不开」的尴尬。
随设备供货的滤料,装填后应做一次正反洗,把细粉冲掉再封罐。封罐前拍照留档,装了多少、级配如何,图上一目了然。
常见问题
问:焊缝为什么一定要酸洗钝化?
答:焊接会破坏钝化膜并留下氧化皮,不处理就成了点蚀起点。蓝点试验可以验证效果。
问:试压压力取多少?
答:常规取设计压力的 1.25–1.5 倍,保压 10–30 分钟,具体按设计规范与合同约定。
问:内表面 Ra 要求影响价格多少?
答:影响明显。机械抛光与电解抛光成本差别大,报价接近普通级时要核实工艺。
问:单面焊和双面焊差在哪?
答:内壁成型。单面焊内壁粗糙、易有咬边与氧化,双面焊内壁平整,适合卫生级与含氯工况。
问:怎么验证厂家真做了钝化?
答:看蓝点试验报告,或到厂验时现场做一次。只提供照片不足以证明。
要点速览
- 七道工序:下料、成型、组对、焊接、检测、钝化、试压。
- 最容易被省的两道:酸洗钝化与渗透检测,都影响寿命。
- 背面充氩防氧化,是避免内壁贫铬的关键动作。
- 试压取设计压力 1.25–1.5 倍,保压 10–30 分钟。
- 咬边与氧化色不影响试压,却决定几年后是否点蚀。
相关阅读
广州龙康专注给排水设备、水处理设备的研发、生产与成套方案供应,可提供设备前期工况核算、选型方案、CAD 图纸对接、技术交底、安装指导、售后维保与备品备件服务,支持各类给排水项目非标定制。有项目工况与水质参数需求,欢迎致电咨询方案与报价:020-28185170,13016013265。