食品饮料厂工艺水、CIP与脱氯过滤怎么分
食品饮料厂的过滤器数量往往比想象的多——工艺水要过滤,CIP 回液要过滤,脱氯要过滤,压缩空气和蒸汽也可能要过滤。这些回路的要求各不相同:工艺水讲究精度与微生物控制,CIP 讲究耐温耐碱与截留颗粒保护喷嘴,脱氯讲究空塔时间与吸附容量。用同一台设备去兼顾,结果通常是三处都不达标。
一、先分清用水点,再谈精度
同一座厂里,不同用水点的精度要求能差一个数量级。
| 用水点 | 主要目的 | 建议精度 |
|---|---|---|
| 原料水、配料水 | 去除悬浮物与余氯 | 5–10 μm + 活性炭 |
| 膜前保安 | 保护膜元件 | 5 μm |
| 灌装冲洗水 | 防止颗粒进入瓶内 | 1–5 μm |
| CIP 回液 | 保护喷嘴与泵 | 50–200 μm |
| 锅炉补给水 | 保护软化或膜 | 10–25 μm |
| 冷却水 | 防堵塞换热器 | 100–200 μm |
把这张表先填出来,再谈设备型号,能省掉很多反复。常见的情况是「全厂上一个 5 μm」,结果 CIP 回液过滤器三天一堵,工艺水又因为前置太粗而频繁换芯。
二、CIP 回路里的过滤
CIP(就地清洗)系统的清洗液循环使用,回液里带颗粒、纤维、产品残渣。过滤器装在回液管上,作用是保护喷嘴不被堵、减少换热器结垢。
| 位置 | 精度 | 形式 |
|---|---|---|
| 清洗液回液 | 100–200 μm | 袋式、篮式 |
| 喷嘴前 | 200–500 μm | Y 型、篮式 |
| 清洗液补充水 | 10–25 μm | 袋式、精密 |
CIP 过滤器的材质要能承受清洗工况:80°C 左右的热碱、硝酸或磷酸循环,加上频繁的冷热交替。304 在这种条件下长期使用会出现应力腐蚀与点蚀,316L 是常规选择。
袋式过滤器在 CIP 里好用,因为更换快、不用开罐。但滤袋的材质要选耐温耐碱的,普通聚酯袋在 80°C 碱液里会变形甚至破损,碎屑进入清洗液反而污染产品接触面。
三、脱氯:活性炭还是亚硫酸氢钠
余氯对后续的反渗透膜、活性炭床、以及某些配料成分都有害,必须去除。两种主流方式:活性炭吸附、亚硫酸氢钠还原。
| 方式 | 原理 | 优点 | 局限 |
|---|---|---|---|
| 活性炭 | 吸附 + 还原反应 | 同时去除有机物与异味 | 需控制空塔时间,有生物膜风险 |
| 亚硫酸氢钠 | 还原反应 | 快速、可控、占地小 | 增加硫酸盐,需精确投加 |
| 紫外 | 光解 | 无药剂 | 对浊度敏感,成本高 |
活性炭脱氯的关键参数是空塔接触时间(EBCT),一般取 10 分钟以上才能稳定去除余氯并兼顾有机物。空塔时间不足时,余氯穿透很快,表现为「刚换炭时正常,两个月后膜前余氯超标」。
活性炭床的另一个问题是生物膜。炭床是微生物的理想栖息地,长期运行后出水细菌数会上升。控制办法是定期热水或蒸汽消毒,或在前段保留微量余氯并接受它对炭床寿命的影响,两者取其一。
四、卫生级设计的四个硬要求
食品接触面的设计有明确要求,落在过滤器上主要是四点。
| 要求 | 具体值 | 目的 |
|---|---|---|
| 内表面粗糙度 | Ra ≤0.8 μm | 减少残留与生物膜附着 |
| 无死角 | 排空可自流 | 防止积液滋生 |
| 焊缝处理 | 内壁焊缝打磨、钝化 | 消除缝隙腐蚀 |
| 坡度 | 0.5%–1% 向排空口 | 保证可排空 |
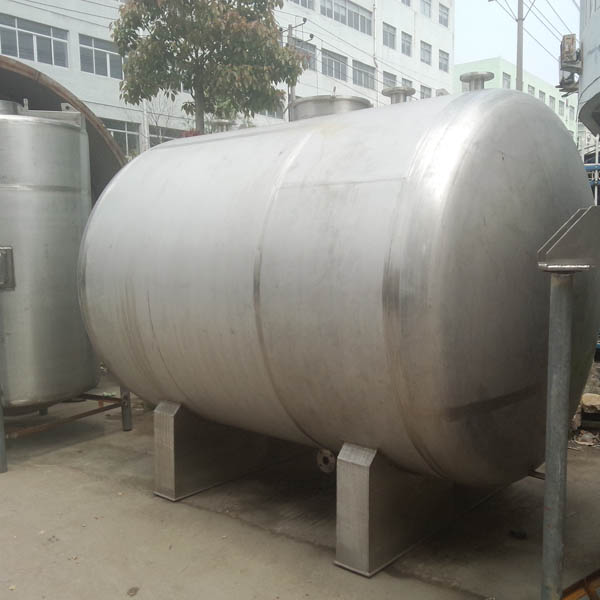
这四项里,「可排空」最常被忽略。罐体水平放置、排空口不在最低点,清洗后总有几十升残液留在罐底。残液在常温下几小时就开始变质,下次启动直接混入产品。
卫生级罐体还应避免内件形成缝隙。布水器的支撑、滤袋的挂架、取样口的内伸管,这些位置如果存在无法冲洗的空腔,就是微生物的藏身处。
五、CIP 工况对材质的具体要求
CIP 的典型工况是 1%–3% 氢氧化钠、70–85°C、循环 15–30 分钟,随后酸洗。这个组合对不锈钢是双重考验:氯离子(来自水源或残留)加碱加温,容易触发应力腐蚀开裂。
| 工况 | 材质建议 | 风险 |
|---|---|---|
| 热碱循环 | 316L | 碱脆、应力腐蚀 |
| 硝酸清洗 | 316L | 一般可用 |
| 含氯消毒剂 | 316L,控制浓度与时间 | 点蚀 |
| 频繁冷热交替 | 316L,减少焊接应力 | 热疲劳 |
焊缝是最薄弱的部位。焊接后不做固溶或钝化处理,热影响区的贫铬层会成为点蚀起点。食品厂的罐体如果只做外观打磨不做钝化,两三年后内壁出现麻点很常见。
六、微生物控制与消毒安排
过滤设备本身是微生物风险点。滤芯、滤袋、炭床、砂床都可能成为细菌繁殖场所,尤其在常温、低流速、有机物的条件下。
| 部位 | 风险 | 控制 |
|---|---|---|
| 精密滤芯 | 纤维截留有机物 | 定期更换、热水消毒 |
| 活性炭床 | 生物膜 | 热水/蒸汽消毒 |
| 砂床 | 长期低流速厌氧 | 保持流速、定期反洗 |
| 滤袋 | 残液滞留 | 每班次排空 |
消毒频次按产品风险等级定。无菌灌装线通常每班或每日消毒;普通饮料线可按周。消毒方式优先热水(80°C 以上)或蒸汽,化学消毒后必须彻底冲洗,残留检测要跟上。
七、滤芯完整性与更换判定
精密过滤在食品厂多用于灌装前保安,滤芯的完整性直接关系产品安全。判定方式有起泡点、扩散流、以及压差趋势。
| 判定方式 | 用途 | 频次 |
|---|---|---|
| 起泡点 | 确认滤材无破损 | 安装后、更换后 |
| 压差趋势 | 判断堵塞进度 | 每班记录 |
| 使用时长 | 到期强制更换 | 按验证周期 |
起泡点测试要在现场做,不能只看出厂报告。运输、安装、灭菌过程都可能损伤滤材,装上去测一遍才安心。
八、工艺过滤与 CIP 过滤必须分开
这两类回路的差别不只是精度:工艺过滤要求卫生级表面、可验证、可消毒;CIP 过滤要求耐温耐碱、容污量大、更换快。用一台设备兼顾,要么卫生级表面被碱液与颗粒磨损,要么精度不够导致产品风险。
分开设置的成本并不高,两台袋式或一台袋式加一台精密,管路各自独立。真正的成本在于占地与管路改造,这在新建项目里可以设计进去,改造项目则要提前规划。
九、文件与验证
食品厂的过滤设备通常需要材质证明、表面粗糙度报告、以及清洗验证记录。这些文件在客户审核与体系认证时会被查。
| 文件 | 内容 | 用途 |
|---|---|---|
| 材质证明 | 板材炉批号、成分 | 证明 316L |
| 表面报告 | Ra 实测值 | 卫生级证明 |
| 钝化记录 | 钝化液、时间 | 焊缝处理证明 |
| 清洗验证 | 冲洗水检测 | 残留控制 |
| 完整性测试 | 起泡点数据 | 滤材完好 |
文件缺失在审核时很难补。设备到货时把资料一并归档,比事后向厂商索要容易得多。
十、三类常见误配
一类是「一台设备全厂通用」,前面已经说过。二类是脱氯用活性炭但不控空塔时间,余氯间歇穿透,膜寿命大幅缩短。三类是 CIP 用普通聚酯滤袋,高温碱液下破损,碎屑进入产品接触面。
这三类的共同点是把不同回路当成同一个问题。食品厂的过滤是个系统工程,按回路分开设计是基本前提。
十一、产品实现与选型建议
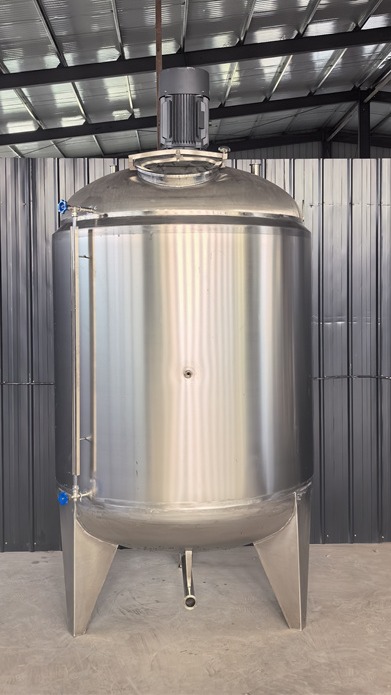
龙康为食品饮料行业提供 316L 卫生级罐体与过滤成套,内表面可按 Ra ≤0.8 μm 处理,配可排空结构与钝化记录;CIP 回路另配耐温耐碱的袋式单元。型号对照表在 过滤器产品中心,具体型号在袋式过滤器、精密过滤器、活性炭过滤器。
对需要验证的项目,可在出厂时提供材质证明、表面粗糙度报告与钝化记录,减少现场补资料的工作。
十二、膜系统前段的过滤衔接
食品厂普遍用反渗透或超滤做工艺水精制,膜前必须设保安过滤。这一级的精度通常取 5 μm,作用是把前段可能漏过的颗粒挡住,避免划伤膜表面或卡在端面造成通道堵塞。
膜前过滤还有一个常被忽略的指标:进水余氯。聚酰胺膜对余氯非常敏感,长期超限会让膜通量不可逆下降。因此膜前要么保留活性炭脱氯,要么用亚硫酸氢钠还原,并且要装余氯在线监测,不能靠「按经验投加」。
浊度与 SDI 也要在膜前控制。SDI 偏高说明细颗粒与胶体多,5 μm 过滤器的更换频次会明显上升。这时应回头查前段的混凝或多介质是否运行正常,而不是简单地把滤芯换得更勤。
十三、无菌灌装前的除菌过滤
无菌灌装的液体要经过 0.2 μm 级除菌过滤,这一级与前面讲的澄清过滤性质完全不同:它不是去除悬浮物,而是截留微生物,属于产品安全的关键控制点。
除菌滤芯必须在每次使用前后做完整性测试,起泡点或扩散流数据要留存。滤芯的灭菌方式(蒸汽或化学)与寿命要有验证支持,不能超期使用。过滤器壳体的卫生级要求更高,内壁粗糙度、可排空、无死角三项都要满足,且要能耐受反复蒸汽灭菌。
这一级的常见错误是把除菌滤芯当成普通精密滤芯管理,只记更换日期不记完整性测试。审核时这一项缺失,整条线的产品安全性就无法证明。
常见问题
问:工艺水和 CIP 能用同一台过滤器吗?
答:不建议。卫生级表面与耐碱耐温的要求不同,共用会导致两头都不达标。
问:活性炭脱氯多久换一次?
答:按出水余氯与有机物指标判断,通常 1–2 年。空塔时间不足时更换会更频繁。
问:CIP 滤袋要用什么材质?
答:耐温耐碱的材质,如聚丙烯或聚四氟,普通聚酯在 80°C 碱液中会变形。
问:卫生级罐体一定要 Ra ≤0.8 μm 吗?
答:食品接触面通常按此要求。具体以产品标准与客户审核要求为准。
问:滤芯起泡点测试必须现场做吗?
答:建议现场做。运输与安装都可能损伤滤材,出厂报告不能替代现场确认。
要点速览
- 先列用水点精度表,再选设备,避免「全厂一个精度」。
- CIP 回液过滤 100–200 μm,材质按 80°C 热碱选 316L。
- 活性炭脱氯要控空塔时间 10 分钟以上,否则余氯会穿透。
- 卫生级四要求:Ra、无死角、焊缝钝化、可排空。
- 工艺过滤与 CIP 过滤分开设置,别用一台兼顾。
相关阅读
广州龙康专注给排水设备、水处理设备的研发、生产与成套方案供应,可提供设备前期工况核算、选型方案、CAD 图纸对接、技术交底、安装指导、售后维保与备品备件服务,支持各类给排水项目非标定制。有项目工况与水质参数需求,欢迎致电咨询方案与报价:020-28185170,13016013265。