不锈钢材质可追溯性-炉批号与质保书核对方法
不锈钢水质净化设备的材质争议,九成能在十分钟内解决——只要质保书上的炉批号能对上罐体上的钢印。现实是多数项目根本对不上:铭牌只写「304」,质保书是一张复印件,炉批号一栏空着。等到运行两年出现锈点,采购方拿不出任何可追溯的证据,供货方也无法证明自己供的是哪个批次的板。可追溯性不是文件形式主义,它是把「材质说法」转成「材质事实」最直接的通道,也是验收阶段最容易被跳过、事后最难补救的一环。
一、质保书里真正有用的四个字段
拿到一份材质证明,先看四行:执行标准、牌号、炉批号、化学成分实测值。执行标准决定这份证明的合法性——冷轧板对应 GB/T 3280,热轧板对应 GB/T 4237,管材对应 GB/T 14976,锻件另有一套;标准写错,证明本身就无效。牌号一栏应写完整的牌号代号(如 022Cr17Ni12Mo2 对应 316L),只写「不锈钢」等于没写。炉批号是能把这份证明与实物绑定起来的编号,没有它,证明可以属于任何一批货。化学成分则应给出铬、镍、钼、碳的实测百分比,而不是标准限值区间。
| 字段 | 合格示例 | 常见不合格情形 | 影响 |
|---|---|---|---|
| 执行标准 | GB/T 3280-2015 | 空白、写成企业内部标准 | 证明无效,验收不予认可 |
| 牌号 | 022Cr19Ni10(304) | 只写「不锈钢」「304 材质」 | 无法核对成分要求 |
| 炉批号 | 21A0532-3 | 空白、写「见实物」 | 无法与实物绑定 |
| 化学成分 | 铬 18.21%、镍 8.06%、碳 0.035% | 只给标准区间 | 无法判断实际牌号 |
| 力学性能 | 抗拉 620 MPa、延伸 42% | 缺失 | 承压件核算缺依据 |
| 供货状态 | 固溶、2B、厚度 6.0 mm | 只写「冷轧」 | 加工工艺无法复核 |
六个字段里,炉批号与化学成分是重点。前者解决「是不是这批」,后者解决「是不是这个牌号」。两者齐了,材质争议基本可以终结。
二、炉批号从哪里来,怎么落到设备上
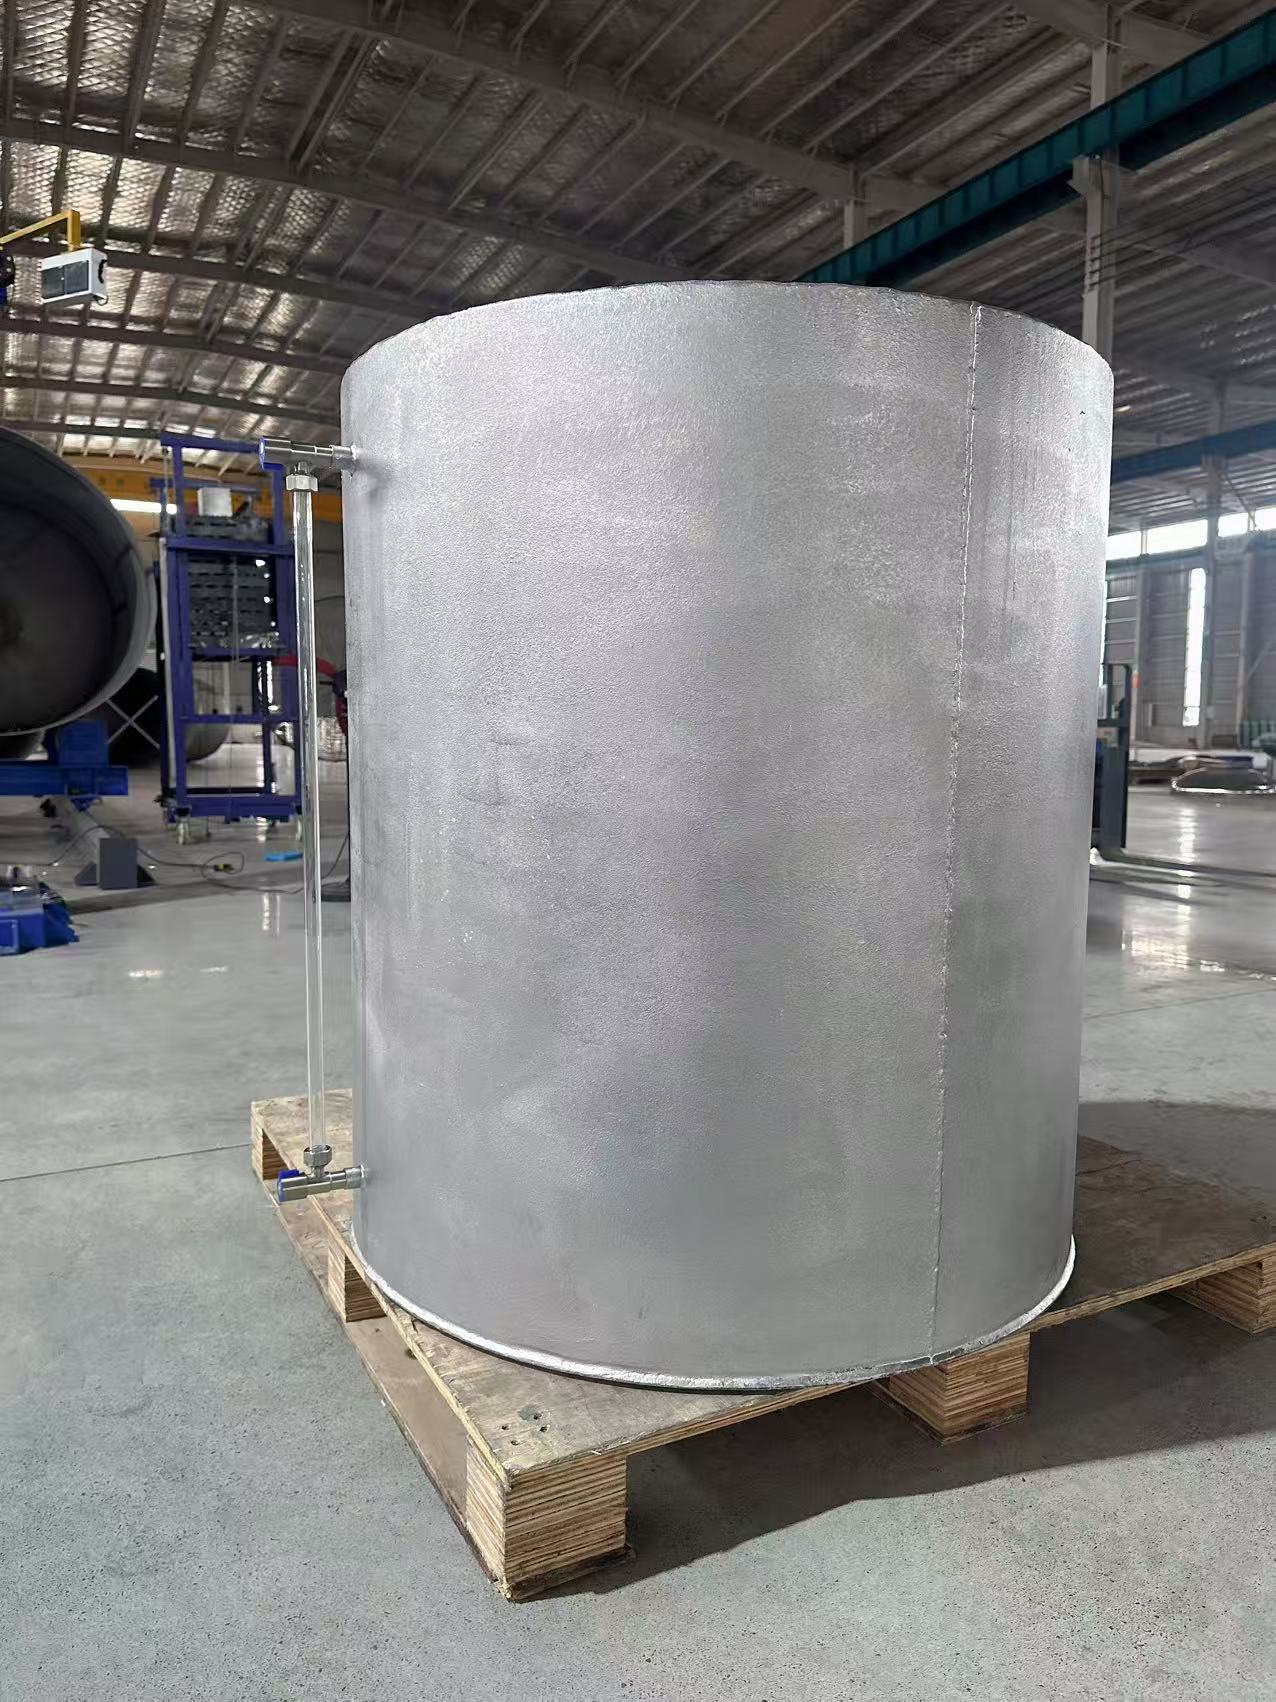
炉批号是钢厂冶炼时按炉次生成的编号,一张钢板上通常同时标出炉号与批号,两者合用才能定位到具体一卷。板材进厂时,正规做法是保留原包装标签、按炉批号分区堆放、并在下料前把炉批号转录到零件流转卡上。罐体成型后,把炉批号打在铭牌或罐体指定位置(通常在人孔颈圈外侧),并与材质证明、下料记录、焊接记录串成一条链。
这条链中间最容易断在两个环节。一是下料环节:一张板切成多个零件,如果流转卡没跟上,后续就分不清哪个筒节来自哪个炉批。二是外协环节:封头、法兰、内件往往外协加工,外协件回厂时标签丢失,只能按「同牌号」入账。断了链的后果是即使有质保书,也无法对应到具体零件。
补救办法是「分段追溯」:罐体主体(筒节、封头)按炉批号追溯,接管、法兰、内件按牌号追溯并在证明上注明「按牌号供货」。验收文件里应写明追溯等级,避免出现「承诺全追溯、实际只能到牌号」的落差。
三、第三方复检:什么时候值得做
不是每个项目都需要第三方复检。判断标准有两条:介质腐蚀性强弱、以及项目性质(涉水产品、承压设备、政府投资项目)。介质氯离子超过 200 毫克每升、或设备属于承压类,复检的性价比高;普通市政供水、常压罐体,核对质保书加现场光谱抽检即可。
| 复检方式 | 检测内容 | 周期 | 适用场景 |
|---|---|---|---|
| 便携光谱(手持 X 射线荧光) | 主要元素含量,判定牌号 | 现场即时 | 进场抽检、牌号核实 |
| 直读光谱 | 精确成分,含碳硫 | 1–2 天 | 承压件、争议件 |
| 化学成分全分析 | 全元素 + 力学性能 | 3–5 天 | 仲裁、报废判定 |
| 晶间腐蚀试验 | 按 GB/T 4334 做弯曲或硫酸铜试验 | 5–7 天 | 焊缝争议、敏化判定 |
便携光谱是最实用的一种,能在现场五分钟内判定牌号是否相符,缺点是碳含量测不准,而碳含量恰恰区分 304 与 304L。所以便携光谱只适合做牌号初筛,判定 L 系列仍需直读光谱。
四、验收环节的三类争议
一类争议是「牌号写得对、成分不对」。常见情形是供货方用 201 或 409 替代 304,外观无差别,便携光谱一测铬含量只有 15%–16%,镍含量 1%–4%,与 304 的 18%/8% 明显不同。这类替代在低价项目里偶有出现,检出后应按合同条款处理,不能以「性能接近」为由放行。
另一类争议是「证明是真的、货不是这批」。供货方提供的是正规质保书,但设备用的板材来自另一批次,属于文件与实物脱钩。识别办法是核对罐体钢印与证明炉批号,两者不一致即判不符。
还有一类争议是厚度不足。名义 6 毫米实测 5.2 毫米,若在腐蚀裕量范围内可接受,但若设计压力较高、计算壁厚已无余量,则属实质不合格。这类争议需要回算,不能只看「差了多少」。
五、伪造与错配的识别线索
质保书伪造有几个共同特征:纸张与印刷过于统一、不同项目的证明格式完全一致、化学成分数值过于「标准」(铬恰好 18.00%、镍恰好 8.00%)、缺少钢厂检验专用章或章体模糊。错配则表现为:证明上的厚度与实际不符、牌号与铭牌不一致、炉批号格式与钢厂命名规则不符。
可靠的核验方式是回到源头:向钢厂或代理商核对炉批号是否存在、对应哪个牌号与规格。大的钢厂都有查询渠道,一次核对成本很低,却能避免整批设备的材质风险。
六、归档与后期价值
材质文件的价值不只在验收,更在运行期。设备运行 5 年后出现腐蚀,如果能查到炉批号与焊接记录,就能判断是材料批次问题还是介质条件变化;如果要扩产或改造,材质数据是复核承压能力的依据。归档建议是:纸质文件与电子扫描件双存,按设备编号建立档案,包含质保书、下料记录、焊接记录、酸洗钝化记录、压力试验记录、以及投运后的测厚记录。
广州龙康在交付时按设备编号打包材质文件,罐体铭牌上打炉批号,文件与实物一一对应;对承压类项目,出厂前完成焊缝渗透检测与压力试验,并把检测报告一并归档,便于甲方在验收与后期检修时直接调取。
七、进场抽检怎么做才有意义
抽检的目的不是「抽几块板测一下」,而是用最少的检测量覆盖最大的风险面。可操作的做法是按「一料一测、一焊缝一检」组织:同一炉批号的板材抽检一次即可代表全批,不同炉批号各抽一次;焊缝则按位置抽检,纵缝、环缝、角焊缝三种类型各取一处,因为这三类焊缝的拘束度与热输入不同,缺陷类型也不同。
| 抽检对象 | 抽检比例 | 检测项目 | 判定 |
|---|---|---|---|
| 板材(按炉批号) | 每炉批 1 点,且不少于 3 点 | 便携光谱判牌号 | 铬镍钼含量落在牌号区间 |
| 筒体纵缝 | 每台 1 处,长度 200 mm | 渗透检测 | 无线性显示 |
| 环缝 | 每台 2 处(对称位置) | 渗透检测 + 测厚 | 无裂纹,厚度 ≥ 名义 90% |
| 接管角焊缝 | 每台抽 30% 且不少于 3 处 | 渗透检测 | 根部无裂纹与凹陷 |
| 内表面 | 每台 5 点 | 粗糙度仪 | Ra 符合订货要求 |
| 铭牌与钢印 | 100% | 目视比对 | 炉批号与质保书一致 |
抽检还有个时序问题。渗透检测应安排在酸洗钝化之后、水压试验之前,因为氧化色会遮蔽裂纹;如果顺序颠倒,渗透检测的漏检率明显上升。测厚则应在水压试验之后做,水压会让局部塑性变形显现,此时读数更接近真实运行状态。
抽检记录的形式也有讲究。只写「合格」两个字没有追溯价值,应记录检测日期、点位编号、检测人、仪器编号与读数。争议发生时,这些细节决定了记录能不能被第三方认可。
把抽检做扎实,验收阶段就少了反复扯皮。现场还有一种省事的做法:由甲方、监理、供货方三方共同见证抽检,读数当场记录并三方签字,事后任何一方都无法单方面修改结论,这种做法在跨年度结算的项目里尤其有效。多数材质争议并不是供货方故意做假,而是前期没人核对、后期无人举证,最后只能靠「看外观」下结论,这种判定方式在仲裁场合几乎站不住脚。
产品实现与选型建议
可追溯性最终体现为「文件与实物对得上」。三个必做动作:铭牌打炉批号、下料前把炉批号转录到流转卡、外协件回厂时补登记牌号。三项做完,甲方拿光谱仪在现场五分钟就能判定牌号是否相符。
龙康交付时按设备编号打包材质文件,包含质保书、下料记录、焊接与钝化记录、试压报告;承压件另附焊缝渗透检测报告。验收方如需第三方复检,可按文件里的炉批号直接取样送检,不必剖罐。设备形式见 不锈钢袋式过滤器,招投标资料清单可参考 验收资料说明。
常见问题
问:便携光谱能判定 304 与 316L 吗?
答:能判定钼含量差异,因此可以区分 304 与 316 系列;但碳含量测不准,无法区分 304 与 304L。需要判定 L 系列时应做直读光谱。
问:质保书丢了还能补吗?
答:可以向钢厂或供货商申请补开,补开件应注明「补发」并附原炉批号。若炉批号本身也遗失,只能通过现场光谱判定牌号,追溯等级降为「按牌号追溯」。
问:外协件(封头、法兰)也需要质保书吗?
答:需要,且应注明外协厂与原材料炉批号。若外协厂无法提供,至少在技术协议中约定按牌号供货,并在进场时做光谱抽检。
问:铭牌上打炉批号有必要吗?
答:对承压与高氯工况有必要,它是文件与实物绑定最可靠的手段;普通常压设备可用设备编号替代,通过档案关联。
要点速览
- 一份可用的材质证明必须有执行标准、完整牌号、炉批号与化学成分实测值四项,缺一项即无法核对。
- 炉批号断链最常发生在下料与外协两个环节,验收文件应写明追溯等级。
- 便携光谱可判牌号,判不了碳含量,区分 304 与 304L 仍需直读光谱。
- 三类典型争议是牌号替换、文件与实物脱钩、厚度不足,处理方式分别是拒收、核对钢印、回算。
- 材质档案的价值在运行期而非验收期,按设备编号归档可支撑后期腐蚀判定与改造核算。
相关阅读
广州龙康专注给排水设备、水处理设备的研发、生产与成套方案供应,可提供设备前期工况核算、选型方案、CAD 图纸对接、技术交底、安装指导、售后维保与备品备件服务,支持各类给排水项目非标定制。有项目工况与水质参数需求,欢迎致电咨询方案与报价:020-28185170,13016013265。