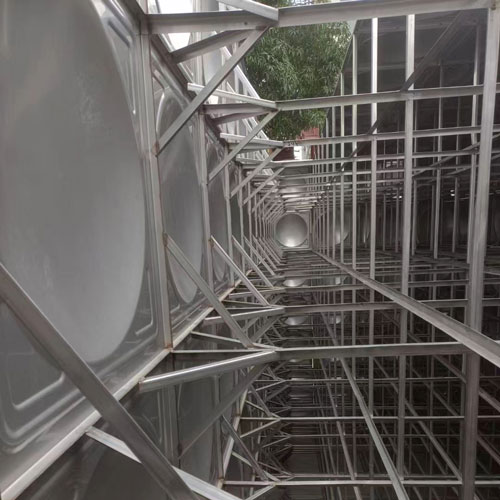
储酒罐安装就位、管路与冷却盘管施工规范说明-广州龙康
容量大于 5m³ 的不锈钢储酒罐在酒厂的安装质量,直接影响运行安全、卫生与寿命。安装涵盖基础施工、吊装就位、管道与冷却盘管连接、焊接与压力试验、仪表与清洗系统接入等环节。本文依据 NB/T 47003.1、GB 50236《现场设备、工业管道焊接工程施工规范》及食品级卫生要求,给出可执行的施工规范要点。安装不是设备到货后的简单摆放,而是把设计参数落地为可安全、卫生、长周期运行的系统工程,任何一道工序疏忽都可能造成渗漏、染菌或提前腐蚀。
一、基础施工与承载核算
| 项目 | 要求 |
|---|---|
| 基础形式 | 整板或环梁,按满罐重量设计 |
| 平整度 | 整体 ≤ 5mm,避免偏载 |
| 防腐 | 基础面做防潮防腐蚀处理 |
| 锚固 | 大型罐设地脚或压重抗倾覆 |
| 排水 | 周边设排水沟防积水 |
满罐重量 = 酒液重 + 罐体重,酒精密度约 0.79–0.95t/m³,应按实际核算地基承载力,软弱地基需换填或桩基。
承载核算示例:一台 50m³ 储酒罐,酒液密度取 0.9t/m³,则酒液重约 45t;罐体(304、壁厚 4mm、含附件)约 1.2–1.8t,合计满罐总重约 47t。若基础底面积 6m×6m=36m²,则均布荷载约 1.3t/m²(13kPa),远低于一般混凝土地坪 100–150kPa 承载力,常规厂房地坪即可;但若为室外回填土或软弱地基,需做压实或独立基础,避免不均匀沉降导致罐体倾斜、焊缝受剪。
基础施工细化要求:
- 混凝土强度:宜采用 C25 及以上,养护至设计强度再就位;
- 预埋件:地脚螺栓或预埋板位置误差 ≤ 5mm,高出基础面长度按图纸;
- 水平控制:用水平仪多点复测,整板平整度 ≤ 5mm,必要时二次灌浆找平;
- 防潮层:基础顶面刷沥青或铺聚乙烯防潮膜,隔绝地潮;
- 排水坡度:周边设 1%–2% 排水坡或排水沟,避免罐底积水腐蚀。
二、吊装就位与安全
吊装前确认吊点、吊具额定载荷与重心,使用尼龙吊带避免划伤抛光面。就位时缓慢下落、对正基准线,调平后锁定地脚。多罐并联应保证间距满足检修与管路布置,预留 CIP 与冷媒通道。
吊装细化控制:
- 吊点设置:按厂家标示吊耳或专用吊点,严禁在接管、法兰上直接起吊;
- 吊具选择:额定载荷 ≥ 2 倍罐重,尼龙或包胶吊带保护抛光面,禁止钢丝绳直接勒箍;
- 重心与平衡:卧置运输罐起吊时需防摆动,用牵引绳控制方向;
- 就位精度:对中基准线误差 ≤ 10mm,用垫铁或可调支座调平;
- 锁定:地脚螺母对角拧紧、力矩一致,必要时点焊防松;
- 防倾覆:高径比大或室外罐设拉索或压重,风速超 6 级停止吊装。
间距要求:相邻罐外壁净距宜 ≥ 600–800mm 满足单人侧身检修;罐与墙 ≥ 500mm;顶部预留吊装与检修空间;冷媒管沟与 CIP 回流通道独立布置,避免交叉污染。
三、焊接与焊缝质量
不锈钢焊接宜采用氩弧焊(GTAW)打底、避免碳钢污染,控制热输入减少变形与晶间敏化。焊缝外观光滑、余高合适,内壁焊缝打磨至与母材平齐并抛光。按图进行渗透检测(PT)或射线检测(RT),对接焊缝做盛水/气压试验。焊材与母材匹配,现场做好防风与清洁。
焊接工艺细化(依据 GB 50236):
| 控制项 | 要求 |
|---|---|
| 焊接方法 | 氩弧焊 GTAW 打底,可填丝盖面 |
| 保护气体 | 高纯氩气,背面充氩防氧化 |
| 焊材匹配 | 304 用 ER308L,316L 用 ER316L |
| 热输入 | 控制层温 ≤ 150℃,防敏化 |
| 环境 | 风速 >2m/s 设防风棚,湿度达标 |
| 清洁 | 坡口及两侧 50mm acetone 除油除污 |
| 碳钢隔离 | 工具、砂轮专用,禁止混用 |
防污染要点:不锈钢与碳钢不得同场地混放混运,打磨用专用砂轮,铁离子污染可用铁氰化钾试纸抽检。内壁焊缝最终抛光至 Ra≤0.8μm,与母材平滑过渡,消除积液死角。检测比例按 NB/T 47003.1 与图样,纵、环缝及接管角焊缝重点检查。
四、管路与冷却盘管连接
| 接口 | 施工要点 |
|---|---|
| 进/出酒管 | 卫生法兰或快装,坡向排净 |
| 冷却盘管 | 满焊、打压检漏、无卫生死角 |
| 呼吸阀 | 垂直安装、方向正确、防虫阻火 |
| 排污 | 独立排放、防回流 |
| 液位/温度 | 接口密封、信号接入控制柜 |
盘管安装后须单独打压试验,确认无渗漏再保温封闭。管路坡度利于清洗排净,避免积液染菌。
管路施工细化:
- 坡向与坡度:酒管、CIP 管设 ≥ 0.5% 坡度坡向排放点,便于排净;
- 连接方式:卫生级快装卡箍或法兰,密封圈食品级硅胶/EPDM,禁止生料带进入管内;
- 盘管固定:支撑点满焊抛光,间距合理防振动磨穿;
- 防混设计:不同酒种、不同批次管路设明显标识与隔离阀,防交叉污染;
- 排污独立:罐底排污管独立引至地沟或回收,设防回流弯或阀;
- 阀门选型:卫生级蝶阀/球阀,可 CIP 清洗,无死角结构。
五、压力试验与清洗
安装完毕做盛水试验(常压罐注水至最高液位保压检查)或气压试验,检查焊缝、接口与基础沉降。试验后排空并 CIP 清洗、消毒,检测清洁度与水质/酒样合格后方可投用。
试压细化方案:
| 试验类型 | 方法 | 合格判据 |
|---|---|---|
| 盛水试验 | 注水至最高液位,保压 24h | 无渗漏、基础无异常沉降 |
| 气压试验 | 按图充压(常压罐较低),肥皂水检漏 | 压降在允许范围、无气泡 |
| 盘管打压 | 单独充水/气压,保压 | 无渗漏、压降合格 |
清洗消毒流程(参考 GB 14934 食具消毒原则):清水冲洗去除残渣 → 碱性清洗剂循环去除酒石/油污 → 清水漂洗 → 酸性清洗(除垢,必要时)→ 清水漂洗 → 消毒(80℃以上热水或食品级消毒剂)→ 最终冲洗至中性 → 取样检测微生物与残留。清洗后内壁目视无可见污渍、无异味,水质/酒样菌落与理化指标符合企业内部标准方可进酒。
六、仪表与控制系统接入
液位计、温度传感器、温控柜、冷媒循环泵按图纸接线与调试,验证联锁与报警。充氮系统调定压力范围,呼吸阀整定开启压力。
仪表接入细化:
- 液位计:磁翻板设排污与视觉检查窗;雷达需避开搅拌与进料冲击,空罐标定;
- 温度传感器:PT100 插入深度到位,引线屏蔽防干扰,与显示/控制柜对应;
- 温控柜:设定上限/下限、回差、报警,联调冷媒泵启停;
- 呼吸阀:整定开启压力(常压罐较低,如 +2kPa/-0.5kPa 量级,按图),方向垂直、阻火网与防虫网完好;
- 充氮:调压阀设定防氧压力,配过滤与流量计;
- 联调:模拟高/低温、高/低液位触发报警与联锁,记录调试数据归档。
七、施工资料与验收交接
安装工程应形成完整记录:基础验收记录、吊装就位记录、焊接工艺与探伤报告、盘管打压记录、盛水/气压试验记录、CIP 清洗消毒记录、仪表调试记录、竣工图与变更单。上述资料既是交付项,也是后期运维与食安检查的依据,应与设备资料一并归档。
本场景下广州龙康可提供的安装支持
安装说明书、基础图与载荷表、焊接工艺与探伤要求、试压与清洗方案、现场技术交底与指导。广州龙康专注食品级不锈钢容器与给排水设备,研发、生产与成套方案供应,提供储酒罐安装指导、售后维保与备品备件一站式服务,支持非标定制。有安装工况与图纸,欢迎致电咨询:020‑28185170,13016013265。
常见问题 FAQ
储酒罐基础怎么处理?
按满罐重量设计整板或环梁,控制平整度与排水,软弱地基换填或桩基。
不锈钢焊接要注意什么?
氩弧焊打底、防碳钢污染、控热输入、内壁焊缝打磨抛光并检测。
冷却盘管安装后怎么检漏?
单独打压试验确认无渗漏,再保温封闭。
安装完必须试压吗?
是,常压罐做盛水或气压试验检查焊缝、接口与沉降。
投用前怎么清洗?
CIP 清洗消毒并检测清洁度,酒样/水质合格后方可投用。
多罐并联间距留多少?
满足检修、管路与 CIP/冷媒通道,具体按布置图。
要点总结
储酒罐安装以承载可靠的基础、规范焊接与无死角的卫生连接为核心,冷却盘管须单独检漏,竣工应试压与 CIP 清洗并验证仪表联锁,方可保障安全运行与酒质卫生。