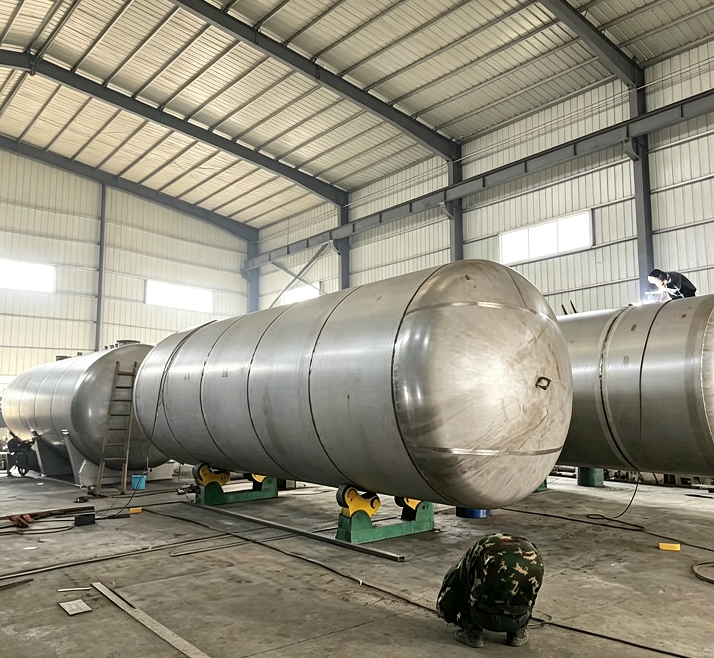
不锈钢水箱氩弧焊接工艺详解
焊接是不锈钢水箱(尤其焊接式水箱和组合式拉筋/管口)生产的关键工序,焊接质量直接决定水箱的密封性、耐腐蚀性和结构安全。不锈钢焊接有其特殊性(晶间腐蚀、热变形、氧化色),必须用氩弧焊和持证焊工。龙康结合焊接工艺规范,用问答形式详解不锈钢水箱氩弧焊接工艺。
1:不锈钢水箱为什么必须用氩弧焊?不能用电焊吗?
不锈钢水箱焊接必须用钨极氩弧焊(TIG),原因:
- 氩气保护:氩气是惰性气体,包围焊接区,隔绝空气(氧气、氮气),防止焊缝氧化(不锈钢高温下极易氧化,氧化后焊缝变脆、耐腐蚀差)。
- 热输入小:TIG焊热输入比焊条电弧焊小,焊接变形小,薄板(1.5~3mm)不易烧穿。
- 焊缝质量高:TIG焊焊缝成形美观,无焊渣,熔合好,适合不锈钢薄板。
- 焊条电弧焊(电焊):有焊渣,热输入大,变形大,焊缝易氧化,且药皮可能污染饮用水(不适合食品/饮用水箱),不推荐用于不锈钢水箱。
- 龙康焊接式水箱和组合式拉筋/管口全部用TIG焊,持证焊工操作。
2:焊接材料怎么选?304和316L用什么焊丝?
焊丝材质应与母材匹配或略高级:
| 母材 | 焊丝牌号 | 说明 |
| SUS304 | ER308(H0Cr21Ni10) | 最常用,成分与304接近,焊缝耐腐蚀好 |
| SUS316L | ER316L(H00Cr19Ni12Mo2) | 含钼2%~3%,低碳,与316L匹配,抗晶间腐蚀 |
| 304+316L异材 | ER316L | 用高级焊丝,兼顾两者 |
- 焊丝直径:薄板(1.5~2.5mm)用Φ1.6~2.0mm,厚板(3~4mm)用Φ2.0~2.5mm。
- 焊丝必须有材质证明(钢厂质保书),正品(如金桥、京雷、大西洋),不用无证焊丝(成分不达标,焊缝腐蚀)。
- 龙康304水箱用ER308焊丝,316L水箱用ER316L焊丝,每批焊丝附材质证明。
3:焊接工艺参数怎么设?
以TIG焊为例(直流正接,钨极Φ2.4mm,氩气99.99%):
| 板厚 | 焊接电流 | 氩气流量 | 焊丝直径 | 焊接速度 | 层数 |
| 1.5mm | 70~90A | 8~10L/min | Φ1.6 | 8~12cm/min | 1层 |
| 2.0mm | 90~110A | 10~12L/min | Φ2.0 | 6~10cm/min | 1层 |
| 2.5mm | 110~130A | 12L/min | Φ2.0 | 5~8cm/min | 1~2层 |
| 3.0mm | 130~150A | 12~15L/min | Φ2.5 | 4~6cm/min | 2层 |
| 4.0mm | 150~180A | 15L/min | Φ2.5 | 3~5cm/min | 2~3层 |
- 电流过大:烧穿、焊缝下塌、热影响区大(晶间腐蚀风险)。
- 电流过小:未焊透、焊缝窄而高(应力集中)。
- 氩气流量过小:保护不好,焊缝氧化(发蓝/发黑);过大:紊流,卷入空气,也氧化。
- 钨极:铈钨极(WC-20),尖端磨成30°~45°圆锥,损耗后及时修磨。
- 龙康焊接参数由工艺工程师制定,焊工按WPS(焊接工艺规程)执行。
4:焊接前要做什么准备?
- 坡口制备:薄板(≤2mm)I形坡口(不留间隙或留0.5mm),中厚板(>2.5mm)V形坡口(60°~70°,钝边1~1.5mm,间隙1~2mm),用激光/等离子/角磨机加工,坡口面无油污、氧化。
- 清洁:焊缝两侧20mm范围内用不锈钢丝刷+丙酮/酒精清洁,去除油污、灰尘、氧化膜(油污会导致焊缝气孔,氧化膜导致未熔合)。
- 定位焊:先用TIG点焊定位(间距100~200mm,焊点长10~15mm),固定板块位置,检查间隙和平整度。
- 防风:TIG焊怕风(风破坏氩气保护),现场焊接设防风棚/挡风板,风速>2m/s时停止焊接。
- 焊工:持证焊工(特种设备作业证,不锈钢项目),焊接前做工艺评定(PQR),确认参数合格。
5:焊接顺序怎么安排?怎么减少变形?
不锈钢热膨胀系数大(是碳钢的1.5倍),焊接变形大,必须合理安排顺序:
- 对称焊接:从中间向两端对称焊,或两人对称同时焊,减少扭曲变形。
- 分段退焊:长焊缝分成200~300mm段,从终点向起点方向焊(退焊法),减少收缩变形。
- 分层焊接:厚板多层多道,第一层小电流(打底焊透),第二层填充,第三层盖面,层间温度≤150℃(防止过热)。
- 刚性固定:焊接前用夹具/胎具固定板块,限制变形(焊后拆除)。
- 焊后校正:如有变形,用木锤/铜锤轻敲(不能用铁锤,铁离子污染),或局部加热校正(<300℃,避免敏化)。
龙康大型水箱焊接由2~4名焊工同时对称作业,控制变形。
6:焊后为什么要酸洗钝化?不处理会怎样?
焊接时高温(>600℃)会破坏不锈钢表面钝化膜,焊缝和热影响区出现氧化色(蓝/黄/灰),且碳化物析出(敏化,450~850℃),导致焊缝区耐腐蚀下降,易生锈:
- 酸洗钝化:用硝酸+氢氟酸混合液(或专用钝化膏)涂抹焊缝区,去除氧化色和游离铁,重新形成致密钝化膜。
- 蓝点试验:钝化后用铁氰化钾溶液检测,30秒内无蓝点(无游离铁)为合格。
- 不处理的后果:焊缝区生锈(黄锈),腐蚀产物污染水质(铁超标),点蚀渗漏,尤其304在含氯水中焊缝先腐蚀。
- 龙康所有焊接部位100%酸洗钝化,蓝点试验合格,附记录。
7:焊缝怎么检验?有哪些检测方法?
- 外观检查(100%):目视+焊缝量规,检查焊缝余高(0.5~1.5mm)、宽度(比坡口宽1~2mm)、有无气孔、夹渣、裂纹、未焊满、咬边(咬边深度≤0.5mm)。
- 渗透探伤(PT,关键焊缝):涂渗透剂→清洗→显像剂,显示表面微裂纹(折边、拉筋连接、底板拼缝等关键部位,抽检20%~100%)。
- 水压试验(每台):满水24h,焊缝无渗漏(最终验证)。
- 射线探伤(RT,重要项目):用户要求时,对关键焊缝做射线检测(II级合格)。
- 焊缝测厚:抽检焊缝厚度(不低于母材厚度90%)。
龙康100%外观检查,关键焊缝PT探伤,每台满水试验,不合格打磨重焊。
8:现场焊接和工厂焊接质量一样吗?
现场焊接条件比工厂差(防风、电源、空间),但只要控制得当,质量可一致:
- 工厂焊接:环境稳定(无风、恒温),设备好,质量稳定,适合预制部件(板块、人孔座、管口短管)。
- 现场焊接:需设防风棚,用柴油发电机(电源稳定),持证焊工,焊后同样酸洗钝化+PT+满水试验。
- 龙康现场焊接由工厂派持证焊工(不是当地找无证工人),带全套设备(焊机、气瓶、防风棚、酸洗工具),工艺标准与工厂一致,质量可追溯。
龙康产品推荐与服务
龙康不锈钢水箱焊接工艺专业可靠:①全部TIG氩弧焊(不用电焊),氩气99.99%保护,焊缝不氧化;②304用ER308焊丝,316L用ER316L焊丝,正品带材质证明;③持证焊工(特种设备证),按WPS工艺参数焊接,焊接工艺评定PQR合格;④焊前坡口+清洁+定位焊,焊中对称/分段退焊控制变形,焊后100%酸洗钝化+蓝点试验;⑤100%外观检查,关键焊缝PT渗透探伤,每台满水24h无渗漏;⑥现场焊接派工厂焊工+防风棚,质量与工厂一致;⑦源头工厂直供,咸宁基地湖北1~2天到货,24h响应48h上门,质保1年终身支持。选择龙康,水箱焊缝不渗漏、不生锈、耐腐蚀、寿命15~20年。